 Zoekopdracht
 nl
Een fiberlaser die aan het begin van een dienst 12 mm koolstofstaal netjes snijdt en twee uur later zware slakken produceert, heeft meestal één verdachte: de focuslens in de snijkop. Dat onderdeel concentreert kilowatt coherent licht op een plek gemeten in tientallen microns, zodat kleine fouten in brandpuntsafstand, materiaalkwaliteit of coating onmiddellijk zichtbaar worden als slechte randkwaliteit, lagere voortbewegingssnelheden en optica die weken eerder defect raken. De praktische conclusie voor kopers en procesingenieurs is eenvoudig: specificeer een optische laserlens rond vier variabelen (brandpuntsafstand, substraatmateriaal, coating en verontreinigingscontrole) en weeg het procesbewijs van de leverancier even zwaar als het gegevensblad. In de onderstaande paragrafen worden het werkingsprincipe, de specificaties die er het meest toe doen, en een checklist voor pre-order behandeld.
Wat een optische laserlens doet in het straalpad
Een laserresonator zendt een coherente straal uit, doorgaans met een doorsnede van enkele millimeters tot meer dan twintig millimeter. Die ruwe balk kan geen nuttig werk aan een werkstuk doen; het moet eerst geconcentreerd worden. De focusseerlens voert deze reductie uit, en zijn gedrag volgt een voorspelbare regel: de vlek wordt kleiner naarmate de brandpuntsafstand korter wordt en naarmate de diameter van de inkomende straal groter wordt. Bij snijkoppen met hoog vermogen zijn gefocusseerde plekken in de tientallen microns normaal, waardoor een straal van meerdere kilowatt metaal kan verdampen langs een snede die smaller is dan een millimeter.
De afweging zit tussen spotgrootte en scherptediepte. Een korte brandpuntsafstand produceert een kleine, intense plek maar een ondiepe focuszone, dus de afstand tussen het mondstuk en de plaat moet strak worden aangehouden. Een langere brandpuntsafstand geeft wat vermogensdichtheid in ruil voor een diepere focuszone die dikkere platen, oneffen oppervlakken en minder stijve opspanningen tolereert. Geen van beide opties is universeel beter; de juiste brandpuntsafstand hangt af van de materiaaldikte, de staat van de machine en de afwerking die de klus vereist.
In de meeste industriële machines werkt de lens niet alleen. Een collimerende lens stelt de straaldiameter vóór de focusoptiek in, beschermende vensters beschermen deze tegen spatten, en stuurspiegels voeren de straal van de resonator via de afleverarm naar het hoofd. Degradatie overal in die trein veroorzaakt hetzelfde symptoom – afnemende kracht of een vervormde kerf – dus effectief onderhoud behandelt het hele pad als één systeem in plaats van herhaaldelijk het meest zichtbare deel te vervangen.
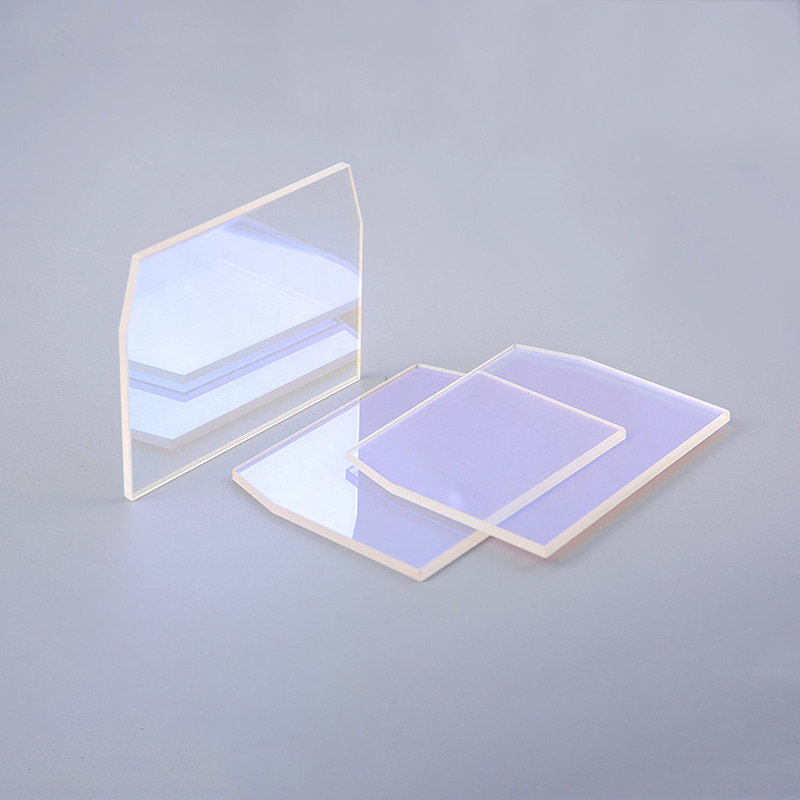 Precisie optische reflectoren voor laserstraallevering Stuurspiegels dragen de straal van de resonator naar de snijkop, en degradatie overal op dat pad vermindert het vermogen of vervormt de kerf. Reflectoren die zijn gemaakt met gecontroleerde reflectie en oppervlaktekwaliteit helpen het hele afleversysteem in stand te houden. Bekijk Product →
De specificaties die de prestaties bepalen
Vier parameters domineren de resultaten in de echte wereld. De brandpuntsafstand bepaalt de werkafstand en de spotgrootte: waarden tussen grofweg 38 en 100 mm zijn gebruikelijk waar dunne platen fijne details vereisen, terwijl 150 tot 190 mm geschikt is voor dikkere platen en een meer vergevingsgezinde scherptediepte. Een vrij diafragma is net zo belangrijk, omdat het diafragma de binnenkomende bundeldiameter met een comfortabele marge moet overschrijden (een factor van ongeveer 1,5 tot 2 is een algemene technische regel), aangezien bundelclipping aan de lensrand diffractie veroorzaakt en de rand oververhit.
Substraat en coating bepalen vervolgens of de lens zijn omgeving overleeft. Een CO2-laser die werkt op 10,6 micron vereist een doorlatend materiaal zoals zinkselenide, terwijl fiberlasers bij 1064 nm doorgaans door gesmolten kwarts of hoogwaardig optisch glas lopen. Oppervlaktekwaliteit en schadedrempel zijn bepalend voor de levensduur bij kracht: strakke kraslimieten en coatings met een hoge lasergeïnduceerde schadedrempel zijn bestand tegen de thermische spanning die mindere optica vernietigt.
| Materiaal | Typische golflengtepassing | Algemeen lasergebruik | Praktische opmerkingen |
|---|---|---|---|
| Zinkselenide (ZnSe) | Ongeveer 10,6 micron | CO2-snijden, graveren en markeren | Zendt zichtbaar uitlijnlicht uit; het oppervlak is relatief zacht en moet voorzichtig worden behandeld |
| Gesmolten kwarts (silica) | Ultraviolet tot nabij-infrarood | Vezellasers bij 1064 nm en systemen met hoog vermogen | Lage thermische uitzetting en een hoge schadedrempel |
| Optisch glas (type K9/BK7) | Zichtbaar voor nabij-infrarood | Graveren, uitlijnen en detecteren met laag vermogen | Economisch en gemakkelijk te polijsten, met beperkte belastbaarheid |
| Saffier | Ultraviolet tot midden-infrarood | Ramen voor ruwe omgevingen en veeleisende optiek | Extreem hard en krasbestendig, maar moeilijker te bewerken |
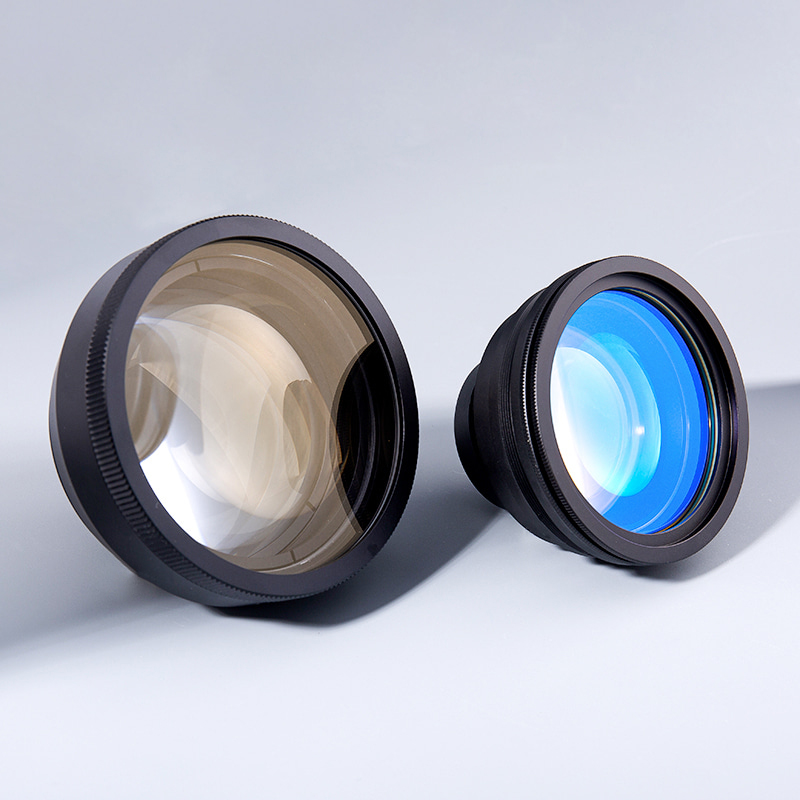 Fabrikanten van optische laserlenzen Lenzen worden samengesteld uit sferische spiegels en structurele componenten, die veel worden gebruikt op gebieden als beveiliging, metingen, consumentenelektronica en lasersystemen. D... Bekijk Product →
Welk materiaal de toepassing ook vereist, vraag transmissie- en coatinggegevens op over de exacte bedrijfsgolflengte en het exacte vermogensniveau in plaats van een generiek antireflectielabel te accepteren. Een lens met gedocumenteerde prestaties kost doorgaans meer vooraf en minder over een jaar productie.
De lens afstemmen op de toepassing
Snij- en laskoppen
Het verminderen van de beloningsintensiteit. Korte tot middellange brandpuntsafstanden concentreren het vermogen in een smalle kerf en laten het hulpgas gesmolten materiaal verwijderen, terwijl laskoppen vaak de andere kant op bewegen, waarbij langere brandpuntsafstanden worden gebruikt die de optiek verder van spatten houden en de laszone vergroten. De vorm van de lens is hier ook van belang: meniscusontwerpen zijn gebruikelijk waarbij de straal moet focussen met minimale sferische aberratie, vooral bij hoog vermogen.
Gravure en fijne markering
Graveren leeft op een kleine puntgrootte en scherpe randen, dus korte brandpuntsafstanden domineren, maar de geringe scherptediepte die details verscherpt, bestrijdt ook oneffen oppervlakken. Voor het markeren van gebogen of onregelmatige delen kan een langere brandpuntsafstand of een andere scangeometrie nodig zijn. Daarom houden graveerbedrijven vaak meerdere lenzensets bij de hand in plaats van één optiek voor elke taak te forceren.
Medische en precisie-instrumenten
Medische lasersystemen voegen beperkingen toe waar fabrieksvloeren zelden mee te maken hebben: coatings moeten agressieve schoonmaakmiddelen verdragen, materialen moeten van partij tot partij traceerbaar zijn en de documentatie volgt het apparaat in de beoordeling door de toezichthouder. Betrouwbaarheid wordt minder beoordeeld op basis van de eenheidsprijs en meer op basis van consistentie tussen honderden geleverde onderdelen, waardoor kopers in de richting van fabrikanten met formele kwaliteitssystemen worden geduwd in plaats van wederverkopers.
Coatings, transmissie en achterreflectie
Een ongecoat lensoppervlak reflecteert een paar procent van het invallende licht, en dat verlies doet twee keer pijn: energie die het werkstuk nooit bereikt, en warmte die in de optiek wordt gegenereerd. Antireflectiecoatings die zijn ontworpen voor de specifieke golflengte zorgen ervoor dat de reflectie op één oppervlak ruim onder de één procent blijft, waardoor de transmissie toeneemt en de thermische lenswerking wordt verminderd die het brandpunt stilletjes verschuift naarmate de optiek warmer wordt. De coatingkeuze is daarom een prestatiespecificatie op zich en de technische achtergrond is de moeite waard om te bestuderen hoe coatings op optische laserlenzen de prestaties verbeteren .
Het tweede coatinggerelateerde risico loopt in de tegenovergestelde richting. Licht dat door de focuslens wordt gereflecteerd, kan teruggaan naar de leveringsvezel of de resonator, en in vezelsystemen kan een sterke terugkeer de bron zelf beschadigen. Coatings die terugreflectie onderdrukken, de juiste lensrichting tijdens de montage en routine-inspectie van beschermende vensters verminderen allemaal deze blootstelling. Problemen die het vaakst optreden nadat iemand een optiek heeft verwisseld zonder de zijkant van de coating of de zitting te controleren.
Verontreiniging, reiniging en levensduur
Laserlenzen falen zelden op oudere leeftijd; ze falen door besmetting. Spatten, stof en een enkele vingerafdruk absorberen laserenergie, creëren hotspots en kunnen een schone optiek binnen één dienst bij hoog vermogen in een kapotte optiek veranderen. De reactie is procedureel in plaats van heroïsch: inspecteer de optiek met vaste tussenpozen onder fel licht, pak lenzen alleen aan de rand vast met poedervrije handschoenen en maak schoon met de juiste oplosmiddelen en pluisvrije doekjes in plaats van wat er op de bank ligt. Winkels die deze stappen documenteren, zien consequent een langere levensduur van de optische onderdelen en minder ongeplande onderbrekingen.
Beschermende vensters verdienen bijzondere aandacht omdat ze fungeren als verbruiksschermen voor de veel duurdere focuslens erachter. Het op tijd vervangen van een opofferingsvenster is een van de goedkoopste manieren om de levensduur van de focuslens te verlengen, op voorwaarde dat het vervangende venster dezelfde coatingkwaliteit heeft als het onderdeel dat het vervangt.
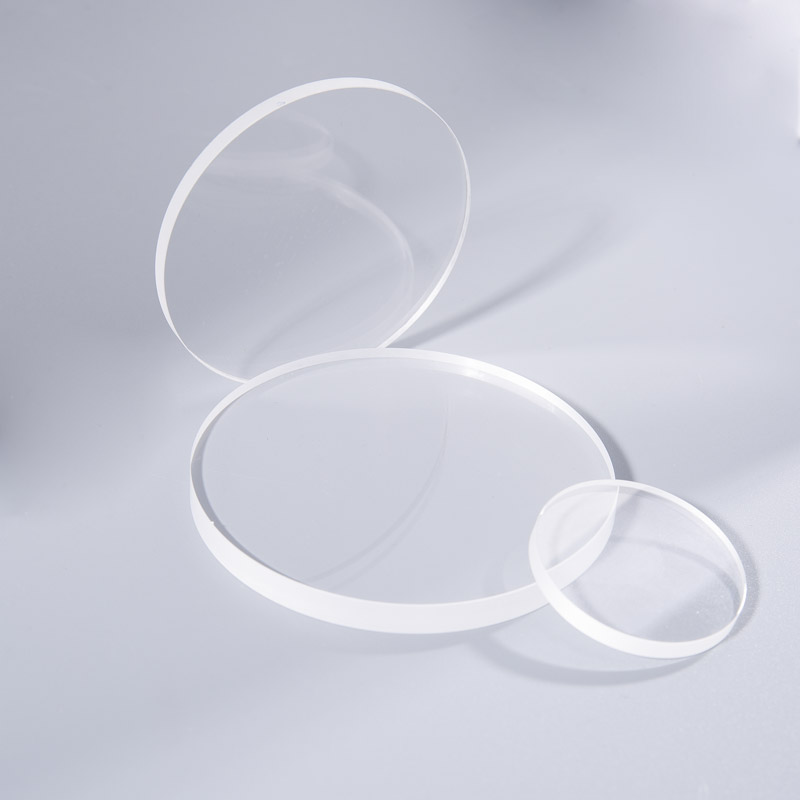 Saffier Optical Window Manufacturers 1. Raamsubstraten worden doorgaans gemaakt van materialen met gewenste optische eigenschappen, zoals duurzame materialen zoals saffier. Deze transparante platen worden gebruikt als... Bekijk Product →
Wat u moet verifiëren voordat u bestelt
De meeste problemen met de aanschaf van laserlenzen zijn terug te voeren op informatielacunes in de offertefase, en een korte checklist kan de meeste problemen voorkomen.
- Bevestig de bedrijfsgolflengte, het gemiddelde vermogen, het piekvermogen en de inschakelduur schriftelijk, en laat vervolgens de leverancier bevestigen dat de optiek geschikt is voor alle vier.
- Corrigeer de brandpuntsafstandtolerantie en het vrije diafragma, niet alleen de nominale waarde; een brandpuntsafstand van één procent gedraagt zich anders dan een brandpuntsafstand van vijf.
- Vraag welke materiaalkwaliteit wordt geleverd, aangezien substraten van laserkwaliteit verschillen van standaardmaterialen wat betreft absorptie en interne insluitsels.
- Vraag gegevens over de transmissie van coatings op of bekijk monsters op de bedrijfsgolflengte.
- Controleer het kwaliteitssysteem achter het onderdeel: ISO 9001:2015 voor algemene productie en IATF 16949 waar de optiek de toeleveringsketen van de automobielsector binnenkomt.
Juist op deze punten verschillen leveranciers het meest van mening. Changzhou Haolilai Photo-Electricity (HLL), een fabrikant van precisie-optica, opgericht in 1998 in Changzhou, China, illustreert het profiel dat de moeite waard is om op de shortlist te zetten: het intern polijsten en coaten van optische lenzen, ramen en reflectoren; ISO 9001:2015, ISO 14001:2015 en IATF 16949 gecertificeerde kwaliteitssystemen; en een productassortiment voor laser-, automobiel-, halfgeleider- en consumentenelektronicaklanten in meer dan twintig landen. Voor een specifieke golflengte, diafragma of coatingvereiste kunnen kopers dat doen vraag een offerte op maat aan en behandel de eerste geleverde batch als het echte kwalificatiemonster voor de volumes die volgen.


 苏公网安备 32041102000130 号